Pompes à vis d'épaisseur de paroi égale
Cat:Pompes à vis unique
Pompes à vis équipées d'un stator d'épaisseur de paroi égale, du même type de débit de pompe de spécifications de pompe et de la pression...
Voir les détails
Une ligne de transfert de pulpe de fraise dans une usine alimentaire a fonctionné avec une pompe centrifuge pendant deux mois avant que le débit ne chute d'environ un tiers et que le remplisseur commence à rejeter des lots en raison de produits endommagés. La pompe elle-même allait bien. La demande ne l’était pas. Le passage à une pompe à vis excentrée fonctionnant à environ 180 tr/min a rétabli le débit et stoppé les dommages causés aux cellules du fruit.
Ce seul exemple explique l’essentiel de ce qui compte dans les applications des pompes à vis excentrée. Un PCP ne gagne pas parce qu’il est nouveau ou intelligent. Il gagne parce qu'un rotor hélicoïdal rotatif à l'intérieur d'un stator hélicoïdal fixe déplace le produit à travers des cavités scellées avec un faible cisaillement, un débit presque constant et avec une tolérance de jeu pour les solides suffisante pour que la plupart des autres familles de pompes commencent à avoir des difficultés.
Ce guide explique où les pompes à vis excentrée sont utilisées, ce qui rend une application adaptée, comment les variantes de construction correspondent aux tâches réelles et ce qu'il faut vérifier lors de la sélection, de l'installation et de la maintenance. Il est destiné aux ingénieurs d'usine, aux acheteurs de projets et aux planificateurs de maintenance qui doivent justifier le choix d'une pompe plutôt que de lire un catalogue.
Une pompe à vis excentrée n'est rentable que lorsque son comportement à faible cisaillement et à déplacement positif correspond à la viscosité, à la teneur en solides et à la sensibilité au cisaillement du fluide déplacé.
Le principe de fonctionnement mérite d’être exposé clairement car tout le reste en découle. Un rotor à simple hélice tourne à l’intérieur d’un stator à double hélice. Étant donné que le rotor a une hélice de moins que le stator, une série de cavités scellées se forme entre elles et se déplace le long de l'axe lorsque le rotor tourne. Le fluide est poussé vers l’avant à l’intérieur de ces cavités plutôt que projeté vers l’extérieur par une turbine.
C’est la source de tout comportement pratique qui compte. Le débit est proportionnel à la vitesse, la pompe se comporte donc autant comme un doseur que comme un dispositif de transfert. Les taux de cisaillement restent faibles, ce qui protège les émulsions, les polymères et les solides biologiques. La pulsation est presque imperceptible par rapport à une pompe à piston ou à membrane, de sorte que les instruments et têtes de remplissage en aval ne sont pas renversés. Les solides qui passent à travers la cavité sont transportés plutôt que hachés ou coincés contre une ailette.
Ces plages se chevauchent plutôt que s’empilent. Une pompe traitant une teneur très élevée en matières solides peut le faire confortablement à basse vitesse, mais dès que le besoin en débit augmente, la vitesse doit augmenter avec elle et l'usure du stator s'accélère. Ce compromis est la raison pour laquelle la mise en correspondance des applications ne consiste pas simplement à lire une courbe de performances.
| Conditions de service | Pompe à vis excentrée | Pompe centrifuge | Pompe à lobes rotatifs |
|---|---|---|---|
| Viscosité supérieure à 5 000 cP | Perte de débit minimale, vitesse adaptée | Le flux diminue brusquement | Réalisable mais la taille du disque augmente |
| Produit sensible au cisaillement | Faible cisaillement, transfert doux | Cisaillement élevé à la roue | Cisaillement modéré aux extrémités des lobes |
| Solides jusqu'à 20 à 40 pour cent | Généralement tolérant dans les limites du dégagement de la cavité | Risque d’usure rapide et de colmatage | Tolérant mais dépendant du dégagement |
| Pulsations | Débit très faible, proche du constant | Faible | Remarquable, nécessite souvent un amortissement |
| Fonctionnement à sec | Nécessite une protection | Tolère de courtes périodes | Nécessite une protection |
| Contrôle de flux | Excellent grâce à la vitesse variable | Pauvre sans valve | Bon grâce à la vitesse variable |
Lisez ce tableau comme un outil de sélection plutôt que comme un verdict. Une pompe centrifuge reste la bonne réponse pour l'eau propre à haut débit et à faible hauteur de chute, et personne ne devrait spécifier une pompe à vis excentrée pour cette tâche. La comparaison est plus importante dans la zone intermédiaire, où le fluide est peu pratique, le débit est modeste et le coût d'un arrêt dépasse le coût de la pompe.
Là où le juste milieu devient coûteux, c’est l’abrasion. Les boues de sable, de cendres et de minéraux useront rapidement le stator si la vitesse n'est pas réduite, et un stator usé se manifeste d'abord par une baisse du débit, puis par une augmentation de la température de refoulement, puis par une fuite du joint. Les ingénieurs qui planifient cette progression profitent d’une durée de vie bien plus longue avec le même matériel.
L'avantage pratique d'un PCP n'est pas la hauteur d'élévation ou le débit brut, mais sa capacité à continuer à déplacer des fluides difficiles à faible cisaillement sans perdre le contrôle volumétrique.
Les industries qui dépendent de ces pompes partagent un trait commun : leurs fluides sont difficiles à gérer au moins de deux manières à la fois. Ils sont visqueux et abrasifs, ou sensibles au cisaillement et chargés de solides, ou chauds et chimiquement agressifs. Les sections ci-dessous décrivent à quoi ressemblent généralement les applications au niveau de l'usine.
Il s’agit de la plus grande famille d’applications. Le criblage des eaux usées brutes, les boues primaires, les boues activées, les boues épaissies et les gâteaux déshydratés passent tous par des pompes à vis excentrée à un moment donné. Les boues sont une cible mouvante : la teneur en matières sèches change tout au long du processus, la viscosité change avec la température et le milieu contient des grains ainsi que des matières fibreuses.
Les tâches typiques comprennent le transfert des clarificateurs primaires vers les digesteurs, la recirculation autour des épaississeurs, le dosage de la boue de chaux et du polymère et l'alimentation des centrifugeuses de déshydratation ou des presses à bande. Étant donné que la pompe délivre un débit proportionnel à la vitesse, elle fonctionne également bien comme pompe d'alimentation en boues où la dose doit suivre un signal de contrôle provenant d'un débitmètre ou d'une cellule de pesée sur la presse.
Les usines chimiques utilisent des pompes à vis excentrée où une pompe à membrane se boucherait et une pompe centrifuge diviserait le produit. Le latex, les émulsions, les résines, les adhésifs, les pâtes pigmentaires et les pâtes polymères chargées sont tous courants. Dans le secteur pétrochimique, le même principe s'applique au fioul lourd, à l'asphalte, à la boue de forage et à l'eau de production à forte teneur en sable.
La compatibilité des matériaux détermine ici davantage le choix que l'hydraulique. L'élastomère du stator doit survivre au milieu, à la température et au pH, ce qui implique généralement un composé de caoutchouc spécifique plutôt qu'une qualité d'origine. Les revêtements du rotor sont également importants, car un rotor chromé ou revêtu durera largement plus longtemps qu'un rotor en acier inoxydable ordinaire dans des boues chimiques légèrement abrasives.
Les pâtes et papiers sont une application exigeante car la consistance change constamment et le support est abrasif, fibreux et souvent chaud. Les pompes à vis excentrée traitent des produits à haute consistance, des peintures de revêtement, de l'amidon, des boues de remplissage et des flux de récupération chimique. Une faible pulsation est importante ici : une impulsion de pression qui retourne dans une caisse de tête peut apparaître comme une variation de grammage sur la bobine.
Les exigences alimentaires intègrent les exigences d'hygiène dans l'image d'application aux côtés des exigences hydrauliques. Confiture, marmelade, concentré de tomate, chocolat, nougat, yaourt avec morceaux de fruits, sirop, crème de levure et produits végétaux fermentés sont tous bien transférés à travers un PCP car la structure du produit survit au voyage. La pompe n'émulsionne pas, n'aère pas et ne s'écrase pas, c'est pourquoi l'identité et la texture du fruit survivent là où une pompe à lobes ou centrifuge les détruirait.
Les équipements de ce secteur nécessitent des élastomères de qualité alimentaire, une construction sans crevasses, une compatibilité avec le nettoyage sur place et, sur de nombreux marchés, une documentation étayant un audit d'hygiène. Les acheteurs doivent confirmer quelles qualités de caoutchouc sont disponibles et si le fournisseur peut fournir les certificats de matériaux qui les accompagnent.
La production pharmaceutique et cosmétique utilise des pompes à cavité progressive plus petites pour les onguents, les gels, les crèmes, les suspensions et les adjuvants de vaccins. La précision volumétrique est le moteur. La pompe doit délivrer une dose définie de manière répétée, avec un faible cisaillement, sans altérer la distribution granulométrique d'une suspension. La nettoyabilité et la traçabilité des matériaux de contact comptent généralement plus que le débit lui-même.
Dans le service en amont et intermédiaire, les pompes à cavité progressive déplacent le pétrole brut avec une teneur élevée en eau, le pétrole lourd, la boue de forage, les fluides de complétion et les solutions polymères pour une récupération améliorée. Des configurations de fond et de surface existent toutes deux. Les défis d'application sont les températures élevées, l'abrasion due au sable et la nécessité de fonctionner à basse vitesse pendant de longues périodes sans intervention. La déshydratation du méthane de houille est une tâche connexe dans laquelle la pompe doit traiter de l'eau contenant des fines fines de charbon à faible débit et avec une hauteur de chute modeste.
Le transfert de résidus, l'injection de coulis et de bentonite, la manutention du lisier des tunnels, le lisier de ferme, les effluents d'ensilage et les aliments des digesteurs provenant des usines de biogaz agricoles appartiennent tous à la même famille. Ces tâches sont généralement abrasives, à teneur en solides variable et installées dans des endroits où l'accès pour la maintenance est difficile, ce qui pousse les spécifications vers des vitesses plus lentes et des sections de stator plus lourdes.
Dans chaque secteur, l'application réussit ou échoue sur les trois mêmes variables : la viscosité du fluide, la quantité de solides qu'il transporte et l'importance de la structure du produit en aval.
Les acheteurs veulent souvent savoir quels secteurs dominent la demande, car cela détermine ce qu'un fabricant conserve en stock et la rapidité avec laquelle un remplacement peut être expédié. La répartition ci-dessous est indicative plutôt qu'universelle : elle reflète un portefeuille de projets industriels typiques, et la répartition varie en fonction de la région, du positionnement du produit et du fait que le fournisseur se tourne vers le travail municipal ou celui de l'industrie de transformation.
La forme de cette distribution comporte quelques implications pratiques. L’eau et les eaux usées représentent à elles seules environ un tiers des unités installées, c’est pourquoi les références municipales sont souvent la première chose qu’un acheteur demande lors de l’évaluation d’un fournisseur. Les tâches liées aux boues sont répétitives, bien maîtrisées et consomment beaucoup de stators de rechange, de sorte qu'un fabricant fortement présent dans ce secteur dispose généralement d'une capacité de mélange de caoutchouc mature.
Le bloc chimique et pétrochimique est plus petit en nombre d'unités, mais a tendance à répondre à des exigences de spécifications plus élevées par pompe, notamment des élastomères exotiques, des rotors revêtus et des pressions nominales plus élevées. Les aliments et les boissons se situent au milieu : les volumes sont modérés, mais les exigences en matière de documentation en matière d'hygiène et de nettoyabilité ajoutent des coûts et une complexité qu'une spécification purement hydraulique ne manquerait pas.
Le pétrole, le gaz et l'énergie semblent inférieurs en termes de pourcentage, mais les projets individuels sont souvent plus importants et impliquent des délais de livraison plus longs et un service après-vente plus exigeant. Les taxes minières et agricoles sont les plus fragmentées, avec de nombreuses petites installations plutôt que quelques grandes, et elles tendent à récompenser les fournisseurs capables d'expédier rapidement des pièces de rechange plutôt que ceux qui proposent le catalogue le plus large.
Pour un acheteur de projet, la conclusion utile est que la combinaison d’applications devrait influencer la présélection des fournisseurs. Une usine qui déplace des boues chaque semaine obtiendra une meilleure valeur à long terme auprès d'un fabricant qui comprend les schémas d'usure municipaux plutôt que chez un fabricant dont l'expérience est concentrée dans l'hygiène alimentaire, même si les deux construisent des pompes techniquement solides.
La combinaison d'applications est importante sur le plan commercial : elle détermine les pièces de rechange qu'un fournisseur stocke, la rapidité avec laquelle les remplacements arrivent et la quantité de données réelles sur l'usure qui se cachent derrière les composés de caoutchouc proposés.
Six ou sept variables séparent une installation sans problème d'une autre qui consomme des stators tous les quelques mois. Aucun d’entre eux ne peut être évalué isolément, et un changement dans l’un entraîne généralement un changement dans un autre. Le tableau ci-dessous répertorie les variables qui méritent d'être confirmées avant le gel d'une spécification.
| Variable | Ce que cela affecte | Plage commune ou chèque |
|---|---|---|
| Viscosité | Sélection de la vitesse et dimensionnement du variateur | 1 à 100 000 cP, avec une vitesse réduite à mesure que la viscosité augmente |
| Teneur en solides | Géométrie de la cavité, jeu, taux d'usure | Jusqu'à 40 à 50 pour cent en volume dans des boues appropriées |
| Taille des particules | Que les solides passent ou pontent | Gardez les particules bien en dessous de la largeur de la cavité ; tamiser les débris surdimensionnés |
| Température | Qualité d'élastomère et durée de vie | Environ -20 à 150 degrés Celsius selon le composé |
| pH et chimie | Caoutchouc du stator et revêtement du rotor | Les qualités standard couvrent environ un pH de 2 à 12 ; à l'extérieur qui a besoin d'être révisé |
| Abrasivité | Revêtement du rotor et dureté du stator | Revêtement chrome ou carbure pour sables, cendres et boues minérales |
| Pression de décharge | Nombre d'étages et charge de poussée | Environ 6 bars par étage, donc 12 bars signifie généralement deux étages |
| État d'aspiration | Risque d’amorçage, de soulèvement et de cavitation | Des remontées mécaniques pratiques de 6 à 8 m dans des conditions favorables |
| Exposition à la marche à sec | Stratégie de protection | Interrupteur de niveau, sonde de température ou surveillance de puissance |
Prenez un service d'alimentation en boues à 8 pour cent de matières sèches, 35 degrés Celsius, avec un débit requis de 12 m3/h à 12 bars. Le chiffre de la pression indique une construction en deux étapes. La teneur en solides indique une cavité plus large et une vitesse réduite, peut-être 150 à 200 tr/min. La température reste confortable à l'intérieur d'un composé nitrile standard, donc aucun caoutchouc exotique n'est nécessaire, sauf si la boue est inhabituellement alcaline ou contient une charge de solvant.
Modifiez maintenant une variable. Supposons que l'usine renforce la déshydratation et que la boue atteigne 22 pour cent de matières sèches. La même pompe va toujours le déplacer, mais à un débit beaucoup plus faible et avec un fort risque de pontage à l'aspiration. La bonne réponse n'est généralement pas une pompe plus grande mais une vis d'alimentation ou une pompe à vis excentrée avec une trémie ouverte et une alimentation par vis sans fin, plus une vitesse plus lente et un stator plus lourd.
L’abrasion mérite son propre commentaire car elle constitue la cause la plus fréquente de défaillance prématurée du stator. Le sable fin et les cendres agissent comme une pâte abrasive à l’intérieur de la cavité. La réduction de la vitesse est la contre-mesure la plus efficace, car le taux d'usure augmente fortement avec la vitesse de la pointe. Au-delà d'un certain point, cependant, réduire la vitesse signifie acheter une pompe plus grande pour fournir le même débit, et ce commerce doit être chiffré honnêtement plutôt que supposé.
La compatibilité chimique est l’autre variable qui surprend les acheteurs. Un composé de stator qui fonctionne brillamment dans les boues d'épuration peut gonfler considérablement dans un flux chimique riche en solvants. Les fabricants réputés conservent plusieurs formulations de caoutchouc et se renseigneront sur le support avant de proposer, plutôt que d'envoyer le même stator standard pour chaque commande.
Si une seule variable peut être optimisée après coup, réduisez la vitesse de rotation : c'est le moyen le plus fiable de prolonger la durée de vie du stator en service abrasif.
Une seule famille de pompes couvre rarement toutes les tâches, c'est pourquoi les fabricants construisent plusieurs variantes de construction autour de la même géométrie de base. Les différences résident dans le profil hydraulique, la conception des parois du stator, la disposition de l'entraînement et le montage, et chacune existe parce qu'une application spécifique l'a poussé à exister.
Les pompes monovis à bride standard restent la bête de somme pour le transfert général de boues, de lisiers et de produits visqueux. À partir de là, la gamme se divise en variantes qui résolvent des problèmes particuliers : usure, gestion des particules, efficacité, empreinte au sol, mobilité et précision du dosage.
| Variante | A quoi ça sert | Que confirmer avant de commander |
|---|---|---|
| Pompe monovis à bride standard | Boues générales, lisiers et transfert visqueux | Débit, étages de pression, type de joint, norme de raccordement |
| Conception de stator à épaisseur de paroi égale | Service plus intensif et fonctionnement continu là où la durée de vie du stator est importante | Température du fluide, mélange de caoutchouc, intervalle d'entretien prévu |
| Géométrie de type T | Liquides transportant de fines particules solides pour lesquels la stabilité du transport est importante | Taille des particules distribution, solids concentration, screen size upstream |
| Géométrie de type W | Tâches où l'efficacité du transport est la priorité | Compromis entre vitesse et efficacité volumétrique, plage de viscosité |
| Type à connexion directe | Skids à espace restreint avec maintenance simplifiée | Alignement des arbres, sélection du moteur, rigidité de l'embase |
| Unité montée sur camion | Missions de transfert mobiles, temporaires ou hors site | Agencement d'aspiration, itinéraire de refoulement, accès routier et site |
| Vanne de distribution | Lignes de dosage et de comptage | Précision du dosage, compatibilité des fluides, routine de nettoyage |
Dans un stator conventionnel, l'épaisseur de la paroi en caoutchouc varie autour de la circonférence, de sorte que la compression et l'accumulation de chaleur sont inégales. Une conception à épaisseur de paroi égale maintient la section élastomère cohérente, ce qui répartit la charge plus uniformément et réduit les points chauds qui accélèrent le vieillissement. En service continu sur boues ou boues abrasives, cette différence se manifeste par un intervalle plus long entre les remplacements du stator et un débit plus stable tout au long de la durée de vie.
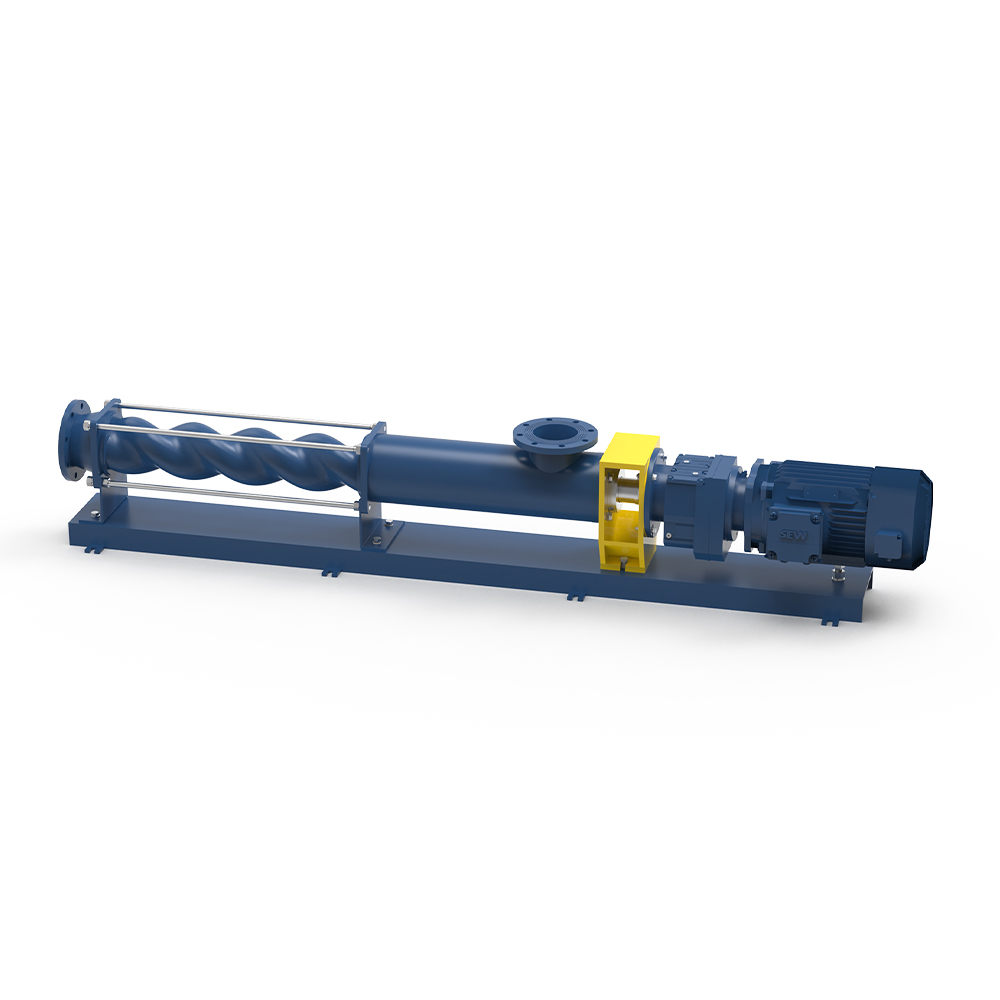 Pompes à vis à épaisseur de paroi égale Cette pompe à vis a une bonne capacité d'auto-amorçage, avec de l'eau comme milieu, une aspiration jusqu'à 3 à 5 mètres ; Transport de liquide de particules solides : peut transporter un liquide contenant ainsi... Voir le produit →
Ce n'est pas une mise à niveau universelle. Pour des tâches intermittentes, propres et à faible abrasion, le stator standard est tout à fait adéquat et coûte moins cher. La variante à épaisseur de paroi égale trouve sa place lorsque la pompe fonctionne plusieurs heures par jour, lorsque le fluide est abrasif ou lorsqu'un arrêt pour changer un stator coûte plus cher que le stator lui-même.
Lorsque le milieu transporte des solides fins qui doivent passer sans se déposer, le profil interne compte. Une géométrie qui maintient une cavité plus uniforme sur toute la longueur réduit le risque de pontage ou d’accumulation de particules dans une zone morte. C’est là que les géométries de particules fines de type T et similaires entrent en jeu, généralement dans les tâches de transformation des aliments, de boues chimiques et d’exploitation minière légère.
Du côté de l'efficacité, les conceptions de type W ciblent les applications où le même débit est souhaité à partir d'une unité plus petite et plus lente. Ceci est précieux dans les usines économes en énergie et dans les rénovations où le moteur et le démarreur existants doivent être réutilisés. Le compromis est que la géométrie optimisée en termes d'efficacité a tendance à moins pardonner le fonctionnement à sec et les changements brusques de viscosité.
Les constructions à connexion directe retirent le protège-courroie, le cadre de roulement séparé et le travail d'alignement qui les accompagne. Ils conviennent aux skids emballés, aux salles de dosage et aux installations où l'espace au sol est vraiment restreint. L'exigence technique est une plaque de base rigide et un alignement précis entre l'arbre du moteur et l'arbre de la pompe, car il n'y a pas d'entraînement flexible pour absorber le désalignement.
Les unités montées sur camion prennent la même pompe et la placent sur un châssis mobile, ce qui change complètement l'application. Au lieu d'une station de pompage fixe, l'usine dispose d'une unité qui peut être conduite jusqu'à un réservoir, une fosse ou un point de transfert temporaire et mise en service sans travaux de génie civil.
Choisissez la variante de construction en fonction du comportement à l'usure et à la manipulation du fluide, et non pas uniquement en fonction du débit - deux pompes avec des courbes identiques peuvent avoir des durées de vie très différentes.
Les stations de pompage fixes supposent que le fluide arrive là où se trouve la pompe. Cette hypothèse ne tient pas compte du nettoyage des réservoirs, des contournements temporaires, de la récupération d'urgence en cas de déversement, des sites de puits éloignés, de l'assèchement des travaux de construction et des travaux agricoles saisonniers. Dans ces cas, le coût de l'acheminement du fluide vers une station fixe est plus élevé que le coût du déplacement de la pompe vers le fluide.
Une pompe à vis excentrée montée sur camion répond directement à ce problème. Il comporte son propre entraînement, son dispositif d'aspiration et son raccord de refoulement, et il peut être positionné à proximité de la source afin que la hauteur d'aspiration reste dans les limites pratiques. Le même comportement de faible cisaillement et de tolérance aux solides qui rend un PCP stationnaire utile sur les boues s'applique à l'unité mobile, c'est pourquoi ces machines apparaissent dans les flottes de maintenance municipales ainsi que dans les contrats de services industriels.
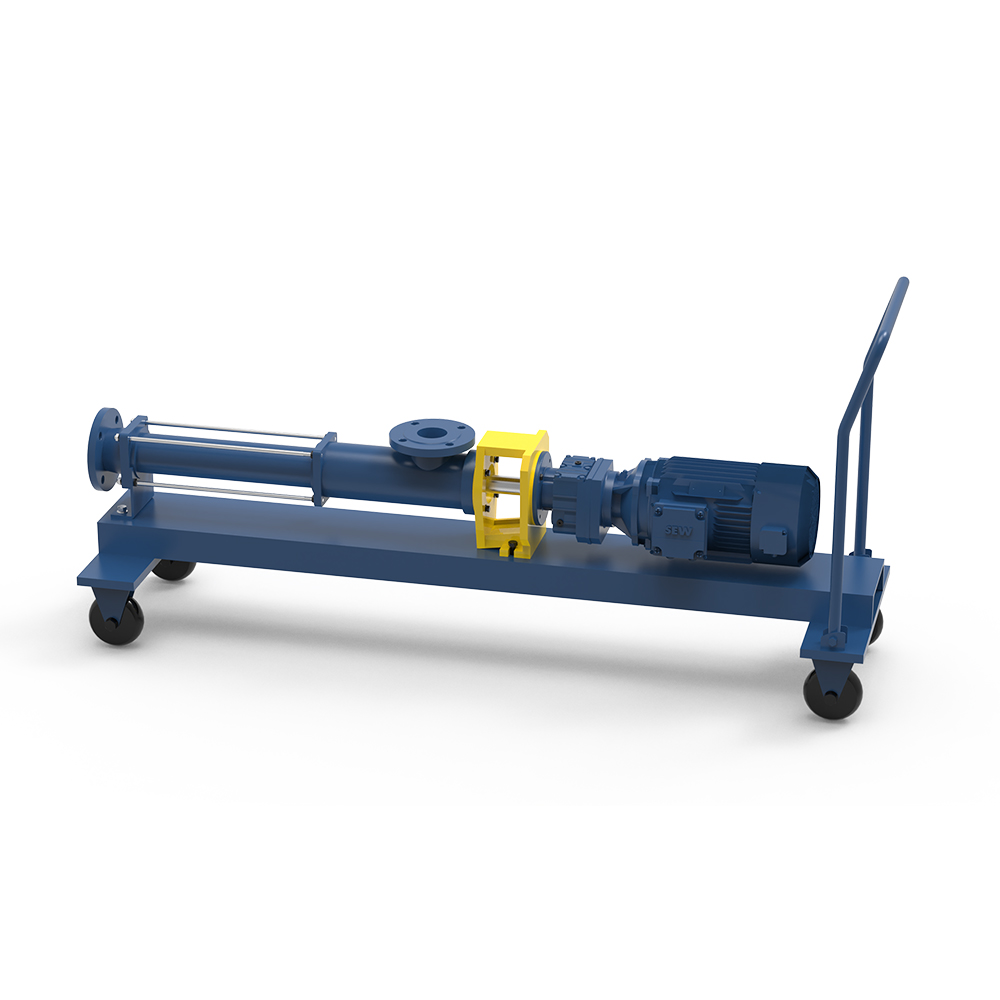 Pompes à vis excentrée montées sur camion Les pompes montées sur véhicule appartiennent à la pompe volumétrique, s'appuyant sur le mouvement excentrique du rotor et du stator fixé entre l'ajustement serré, le f... Voir le produit →
Lorsqu’on compare une unité mobile avec une station de pompage fixe, l’analyse porte rarement sur le prix d’achat. La comparaison pertinente inclut les travaux de génie civil, les canalisations, l'alimentation électrique d'un emplacement éloigné et le coût de la main-d'œuvre pour déplacer le matériel vers un point fixe. Dans de nombreux projets, l'option mobile s'avère rentable en quelques campagnes, notamment lorsque la même pompe doit desservir plusieurs fosses ou réservoirs en rotation.
Les détails des spécifications comptent toujours. Le diamètre du tuyau d'aspiration, la méthode d'amorçage, la pression nominale de refoulement et la taille maximale des particules que la pompe peut laisser passer déterminent si l'unité fonctionne comme prévu sur site. Les acheteurs doivent également confirmer la configuration du variateur et si l'unité peut fonctionner à partir d'un générateur sur site, car les emplacements éloignés offrent rarement un approvisionnement propre et stable.
Une pompe mobile à vis excentrée est justifiée chaque fois que le fluide ne peut pas être transporté économiquement vers une station fixe, et pas simplement lorsqu'une option portable semble plus pratique.
La plupart des pannes prématurées dans les applications de pompes à vis excentrée sont dues à l'installation ou aux pratiques d'utilisation plutôt qu'à la pompe elle-même. Les points suivants couvrent les problèmes qui apparaissent le plus souvent dans les rapports de service.
La vitesse est le levier le plus utile dont dispose un opérateur. Faire fonctionner une pompe plus rapidement que nécessaire augmente à la fois le nombre de cycles de compression par heure et la vitesse de glissement entre le rotor et le stator. Ces deux effets raccourcissent la durée de vie de l’élastomère et la relation n’est pas linéaire. Une pompe qui dure trois ans à 150 tr/min peut durer à peine un an à 350 tr/min pour le même service, même si le matériel est identique.
Le contre-argument est qu’une vitesse plus faible signifie une pompe plus grande pour le même débit. Il s’agit d’un coût réel, qui doit être mis en balance avec la fréquence de remplacement du stator, les temps d’arrêt et la main d’œuvre. Pour les tâches abrasives, le calcul favorise généralement la pompe plus grande et plus lente au cours des deux premiers intervalles d'entretien.
Réglez la vitesse de la pompe en fonction du budget d'usure plutôt que des besoins en débit, et contrôlez le débit avec un entraînement à fréquence variable au lieu d'une vanne.
Dans toute application de pompe à vis excentrée, le stator est le consommable. Il est conçu de cette façon : l'élastomère est sacrificiel pour que le rotor, l'arbre et le cadre de roulement survivent. Comprendre la progression de l'usure rend la planification de la maintenance bien plus prévisible que la réaction aux pannes.
La séquence typique commence par une lente diminution du débit à vitesse constante, suivie d'une augmentation de la température de refoulement et du courant du moteur à mesure que l'ajustement entre le rotor et le stator se resserre puis se desserre de manière inégale. Les étapes ultérieures entraînent une augmentation des vibrations et éventuellement des fuites au niveau des faces du joint ou du joint. Chacun de ces signaux est mesurable et une usine qui les suit peut planifier un changement de stator lors d'un arrêt planifié plutôt que lors d'un arrêt imprévu.
| Part | Fonction | Déclencheur de remplacement typique |
|---|---|---|
| Stator | Forme les cavités scellées avec le rotor ; assure l'étanchéité en élastomère | Perte de débit à vitesse constante, courant croissant, dommages visibles au caoutchouc |
| Rotor | Génère l'action de pompage ; usure des surfaces en service abrasif | Perte de revêtement, changement dimensionnel au-delà des tolérances, rayures |
| Arbre d'extension | Connecte le rotor pour entraîner dans des configurations de pompe plus profondes ou plus longues | Fissures de fatigue, usure des filetages, symptômes de désalignement |
| Joints et joints | Contenir le fluide au niveau du presse-étoupe ou de la garniture mécanique | Gouttes, suintements, perte de pression, dommages à la face du joint |
 Stator pour pompes à vis excentrée Nous introduisons des équipements et des processus de fabrication avancés de l'étranger, suivons strictement le système de qualité ISO pour la production, garantissons une qualité stable et disposons de notre propre... Voir le produit →
Tous les stators ne sont pas fabriqués avec le même caoutchouc, et c'est là qu'un fabricant disposant d'un mélange en interne a un réel avantage. Différentes formulations échangent entre elles la dureté, la résilience, la résistance à l’huile, la résistance aux acides et la tolérance à la température. Un composé choisi pour les boues chaudes est un mauvais choix pour un flux chimique contenant des solvants, et il est peu probable qu'un composé choisi pour le contact alimentaire soit l'option la plus résistante à l'abrasion.
Les acheteurs remplaçant un stator doivent fournir les détails du support, la température de fonctionnement et la raison pour laquelle le stator précédent est tombé en panne. Un fournisseur qui se contente de faire correspondre les dimensions sans poser ces questions fournit une pièce, pas une solution, et la même panne se reproduira selon le même calendrier.
De nombreuses usines utilisent des pompes provenant de divers fabricants d'origine et ont besoin de pièces adaptées sans modification. L'interchangeabilité dimensionnelle, les formes de filetage, les normes de bride et les détails de l'accouplement d'arbre doivent tous correspondre. Un fournisseur desservant les marchés mondiaux gère généralement une base de données de ces interfaces, ce qui réduit le risque d'arriver d'une pièce presque adaptée.
La politique de stockage est également importante. Garder un stator de rechange sur site pour une tâche critique coûte une fraction d'une journée de production perdue et convertit une réparation en une tâche de maintenance. Pour les tâches non critiques, un intervalle de remplacement programmé basé sur la baisse de débit mesurée est généralement plus économique que la conservation d'un stock.
Suivez le débit à vitesse constante comme indicateur d'usure principal : il commence à chuter bien avant que le stator ne présente des dommages visibles.
Les applications de pompes à vis excentrée sont sensibles à la qualité de fabrication d'une manière qui n'est pas visible sur une fiche technique. Deux pompes présentant des courbes identiques peuvent différer considérablement en termes de durée de vie du stator, ce qui signifie que l'offre la moins chère n'est pas toujours la décision la moins coûteuse. Les points ci-dessous reflètent ce qui tend à différencier un fabricant fiable d’un intermédiaire commercial.
Un fabricant contrôle la composition du caoutchouc, la tolérance d'usinage du rotor et la qualité de l'assemblage, et peut généralement répondre aux questions techniques sur le comportement à l'usure à partir de ses propres données de projet. Une société commerciale peut fournir une pompe mais ne peut souvent pas modifier un composé pour l'adapter à un fluide inhabituel. Pour les tâches courantes, la distinction n'a peut-être pas beaucoup d'importance ; pour les applications difficiles, c'est généralement le cas.
Les fabricants qui ont livré un grand nombre d'installations dans plusieurs secteurs ont tendance à être confrontés à des cas délicats : des boues qui font des ponts, des produits chimiques qui font gonfler le caoutchouc, des boues qui détruisent un stator en quelques semaines. Cette expérience apparaît dans les questions qu'ils posent lors de la citation. Un fournisseur qui pose des questions sur la taille des particules, la température et l'exposition au fonctionnement à sec avant de proposer un devis est susceptible de livrer une pompe adaptée.
Le coût total de possession d'une pompe à vis excentrée comprend le remplacement du stator, les temps d'arrêt, la main d'œuvre et, le cas échéant, l'énergie. Une pompe qui coûte 20 pour cent de plus mais offre une durée de vie du stator 50 pour cent plus longue en cas de service abrasif est généralement le meilleur achat. À l’inverse, payer un supplément pour un stator d’épaisseur de paroi égale sur un service propre et intermittent est de l’argent gaspillé.
La livraison et la logistique font également partie de l'évaluation. Un fournisseur disposant d'une capacité de production stable et d'un accès pratique aux installations portuaires peut s'engager à réduire les délais de livraison et traiter les commandes à l'exportation sans retard, ce qui est important pour les calendriers des projets et pour les usines qui ne peuvent pas attendre des semaines pour une pièce de rechange.
Jugez un fournisseur par les questions qu'il pose sur votre support, car c'est l'indicateur le plus clair pour savoir si le stator survivra à l'application.
Le traitement de l’eau et des eaux usées constitue le secteur le plus important, suivi par la transformation chimique et pétrochimique, la production d’aliments et de boissons, les pâtes et papiers, ainsi que le pétrole et le gaz. L'exploitation minière, l'agriculture et le biogaz représentent également une part stable. Le fil conducteur est un milieu visqueux, chargé de solides, sensible au cisaillement ou une combinaison des trois.
Oui, dans certaines limites. Un PCP tolère bien mieux les solides qu'une pompe centrifuge ou à engrenages, car les particules traversent la cavité plutôt que dans un espace étroit. Les limites pratiques sont la taille des particules par rapport à la largeur de la cavité, la concentration en solides et l'abrasivité. Pour les tâches chargées de sable, spécifiez un rotor revêtu, un composé de stator plus dur et une vitesse de fonctionnement inférieure, et acceptez que le stator soit toujours un consommable ordinaire.
Des fluides aqueux à environ 1 cP jusqu'aux pâtes dans la plage de 100 000 cP, avec une vitesse réduite à mesure que la viscosité augmente. Une viscosité élevée réduit la capacité d'auto-amorçage de la pompe, de sorte que les systèmes d'aspiration nécessitent souvent une entrée inondée ou une vis d'alimentation. Au-delà d'une certaine viscosité, la pompe fonctionne bien mais le débit par tour diminue, ce qui affecte les calculs de dimensionnement.
La durée de vie varie énormément selon l'application. En service propre, à faible abrasion et à vitesse modérée, plusieurs années sont réalistes. Dans une boue abrasive à grande vitesse, un stator peut ne durer que quelques mois. Les variables les plus importantes sont la vitesse de rotation, la teneur en matières solides, la dureté des particules et la température. Réduire la vitesse est l’étape la plus efficace vers une durée de vie plus longue.
Pas en toute sécurité. Le stator en élastomère dépend du fluide pompé pour la lubrification et l'évacuation de la chaleur, et le fonctionnement à sec génère très rapidement des frictions et de la chaleur. De courtes périodes de séchage pendant l'amorçage peuvent être tolérables, mais un fonctionnement à sec continu détruira un stator. Montez un interrupteur de niveau, un capteur de température du stator ou un contrôleur de puissance sur le variateur en guise de protection standard.
Oui, et c’est l’un de leurs atouts les moins évidents. Le débit étant directement proportionnel à la vitesse de rotation, un PCP entraîné par un entraînement à fréquence variable fournit un dosage volumétrique répétable. Dans les usines de traitement de l'eau et de produits chimiques, ce système est souvent associé à une vanne de distribution pour améliorer la précision et le contrôle à faible débit. La limite est que la précision dépend du bon état du stator, car l'usure modifie le glissement et donc le volume débité.
Un stator standard possède une paroi en élastomère dont l'épaisseur varie sur toute la circonférence, de sorte que la compression et la génération de chaleur sont inégales. Une conception à épaisseur de paroi égale maintient la section en caoutchouc cohérente, répartissant la charge plus uniformément et réduisant les points chauds. Le résultat est une durée de vie plus longue et un débit plus stable en service continu, abrasif ou à haute température. Pour un service léger et intermittent, un stator standard reste le choix le plus économique.
Commencez par le débit requis et la cylindrée de la pompe par tour, puis réduisez la vitesse dans la mesure où les économies le permettent. Des vitesses inférieures améliorent les performances d'aspiration, réduisent l'usure et la génération de chaleur, mais nécessitent une pompe plus grande pour le même débit. Pour les tâches abrasives, l'option plus grande et à fonctionnement lent est généralement rentabilisée en deux cycles de remplacement du stator. La pire approche consiste à dimensionner pour un coût d'investissement minimum, puis à faire fonctionner la pompe à sa vitesse nominale maximale.
La plupart des pannes de pompes à vis excentrée sont dues à trois causes évitables : un fonctionnement à sec, une vitesse excessive et un composé de stator qui ne correspond pas au fluide.
Quelques approfondissements valent la peine d'être conservés parallèlement à ce guide, en particulier si vous évaluez les options de conception de stator ou si vous comparez des unités mobiles à des installations fixes. Les liens ci-dessous donnent des détails plus précis sur deux décisions qui reviennent à plusieurs reprises lors de la spécification.
Utilisez ce guide pour filtrer une candidature, puis utilisez les références détaillées pour affiner la variante de construction et le fournisseur avant de passer la commande.
Prenez du recul par rapport aux détails et les applications des pompes à vis excentrée se résument à un ensemble de décisions gérables. Identifiez si le fluide est visqueux, abrasif ou sensible au cisaillement. Confirmez la teneur en solides et la taille des particules qui atteindront réellement la pompe, et non le chiffre sur le diagramme du processus. Réglez les niveaux de pression à partir du point de service et la vitesse à partir du budget d'usure. Choisissez le composé du stator en fonction de la chimie et de la température. Protégez ensuite la pompe contre les deux conditions qui détruisent le plus rapidement les stators : le fonctionnement à sec et le fonctionnement trop rapide.
Faites ces choses et la pompe devient l’un des éléments les moins gênants de l’usine. Ignorez-les et la même pompe devient un coût de maintenance récurrent que personne ne peut vraiment expliquer. La différence entre les deux résultats réside généralement dans une poignée de questions posées avant la commande, et non dans le matériel lui-même.
Spécifiez les pompes à vis excentrée en fonction du fluide et du budget d'usure, et l'application fonctionnera pendant des années avec rien de plus que des changements de routine du stator.

Pompes à vis équipées d'un stator d'épaisseur de paroi égale, du même type de débit de pompe de spécifications de pompe et de la pression...
Voir les détails
Pompe montée sur le véhicule Mika, la base de la pompe est non seulement stable et fiable, mais aussi intelligemment équipée de roues universelles,...
Voir les détails
L'entrée est une grande pompe de type W Hopper Design avec un arbre de connexion avec plusieurs aubes en spirale (qui peuvent prévenir efficac...
Voir les détails
La pompe S avec support de cadre de roulement peut résister à des charges axiales plus élevées et peut être utilisée pour des conditions à haute pr...
Voir les détails
L'entrée est conçue pour une grande trémie avec un dispositif de pont, les Pumps P-Pump conviennent à la transmission de matériaux à forte vis...
Voir les détails
Les pompes Classic B Classic B directement sont compactes, faciles à entretenir, avec de faibles coûts d'investissement, et conviennent à un l...
Voir les détails
Des débits précis et un large éventail de matériaux pour la mesure et la livraison de toutes sortes de scellants. Principe de travail ...
Voir les détails
Le réducteur de vitesse adopte le réducteur de vitesse de la série K et la longueur de la pompe peut être raccourcie, de sorte qu'elle peut êt...
Voir les détails
Plusieurs matériaux disponibles, 304, 316L, 2205, le revêtement de surface du rotor peut être pulvérisé en carbure de chrome ou en tungstène.
Voir les détails
Matériaux multiples disponibles: Q235,304,316L, 2205 2507, etc.
Voir les détailsContactez-nous
Add: N ° 36 Xintai Road, Zone de développement économique, Jingjiang City, Province du Jiangsu, Chine
Tel: + 86-13515167342
Fax: + 86-523-84261117
E-mail:
Nous aimerions
Écoutez de vous!
